


永磁体不可逆退磁预防方案
2026-10-08 15:11:14
一、前期选型:匹配工况,从根源提升抗退磁能力
1.根据工作温度选对应牌号磁体
常温<80℃:普通 N 系列钕铁硼;
100~120℃:M 系列;120~150℃:H 系列;150~180℃:SH/UH;180~220℃:EH/AH;
220℃以上工况优先选用钐钴,不使用钕铁硼;
铁氧体适合低温低成本场景,高温工况不推荐。
高矫顽力牌号 Hcj 更高,同等温度、反向磁场下更难发生不可逆失磁。
2.预留温度安全余量
磁体最高持续工作温度要比设备极限温升高出 20~30℃,杜绝短时峰值温度触及磁体极限耐温。
3.针对大反向磁场场景加高矫顽力材料
电机启动、短路、大电流冲击会产生强反向磁场,必须选用高矫顽磁材,避免反向磁场超过磁体拐点磁场。
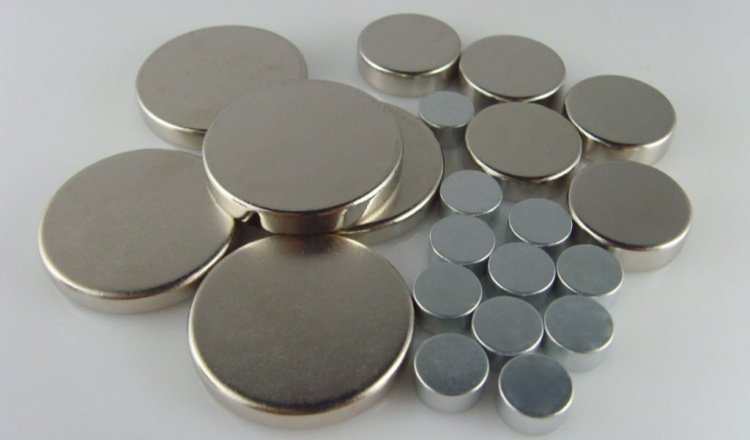
二、电机 / 磁路结构设计优化,降低退磁风险
1.控制磁体工作点,远离退磁拐点
设计磁路时保证磁体静态工作点始终处于退磁曲线线性段,不要靠近膝点;短路、过载等极限工况下,工作点也不能落入非线性区域。
2.限制电枢反向磁场强度
优化绕组匝数、磁钢厚度、气隙大小,减小电枢反应产生的反向退磁磁场;大功率永磁电机可加磁导辅助结构稳定工作点。
3.避免局部磁体过热
合理设计散热风道、水冷结构,减小磁体局部热点;防止线圈紧贴磁钢造成局部高温。
4.分段磁钢削弱局部退磁
大块整体磁钢高温、磁场不均易局部失磁,采用分段磁瓦、磁块,均衡磁通分布,降低单点退磁概率。
三、加工、退磁、充磁工艺管控,杜绝工艺性不可逆退磁
1.加工过程控温、减应力
切割、磨削、线切割加工时充分冷却,禁止干切高温灼烧磁体;避免大力撞击、挤压、弯折,机械内应力会破坏晶界,大幅降低矫顽力。
2.工艺退磁采用低温、短时方式
如需无磁装配进行完全退磁,选用工频交变退磁,常温短时间操作;禁止高温烘烤退磁,严禁高温下施加反向磁场。
3.充磁必须饱和充磁
充磁磁场强度达到磁材饱和磁化场,未饱和磁体内部磁畴定向不完全,使用中极易出现不可逆退磁;充磁后复测磁通,剔除充磁不足次品。
4.加工后做时效稳定处理
钕铁硼加工后可低温时效,释放内部加工应力,修复受损晶界,提升高温抗退磁稳定性。
四、表面防护,防止腐蚀引发永久失磁
钕铁硼晶界富稀土相极易氧化腐蚀,腐蚀区域会永久丧失磁性:
根据环境选择镀层:室内干燥用镀锌;潮湿、水汽环境镀镍铜镍;酸碱、盐雾环境选用环氧涂层、磷化加厚镀层;
装配时杜绝镀层磕碰破损,破损处快速生锈形成局部不可逆失磁;
设备内部做好密封、防水、防潮,避免凝露接触磁体。
五、装配与使用工况管控
1.避免强反向磁场近距离接触
装配、仓储远离电磁铁、强磁夹具、大电流线圈,未防护磁体长期受反向磁场会局部退磁。
2.控制设备过载、短路时长
电机控制系统增加限流、短路保护,限制短路大电流持续时间,短时冲击反向磁场一般可逆,长时间持续反向场会造成永久失磁。
3.仓储环境恒温干燥
磁体存放环境温度不超过 40℃,湿度控制在 60% 以内,不露天存放、不靠近热源。
4.避免冷热剧烈交变
频繁高低温循环会加速晶界老化、镀层开裂,设备做好隔热缓冲结构。
六、出厂前可靠性验证,提前筛除易退磁产品
1.高温老化测试:
模拟最高工作温度保温 2 小时,测试前后磁通衰减,衰减超过允许值判定不合格;
2.反向磁场冲击测试:
施加极限工况反向磁场,复测磁通,无明显衰减方可出厂;
3.冷热循环测试:
高低温交替循环,验证温度交变下磁性能稳定性。
- 上一篇:磁瓦剩磁是否受温度的影响
- 下一篇:磁材来料剩磁偏差检测的标准方法


